钣金加工术语集锦 从设计到成型的专业词汇指南
钣金加工是现代制造业中不可或缺的工艺,广泛应用于电子、家电、汽车、航空等领域。对于从事钣金产品设计、工艺、生产或采购的人员来说,掌握常用的专业术语是有效沟通和技术交流的基础。以下按加工流程和工艺特点分类整理了钣金加工的核心术语。
一、材料与基础术语
- 钣金:对金属薄板(通常厚度在6mm以下)进行冷加工的综合工艺,包括剪切、冲压、折弯、焊接、铆接等。
- 板厚(T):金属板材的厚度,是钣金设计和工艺的重要参数。
- 展开图:将三维钣金件沿折弯线展开成平面所得的图形,用于下料和切割。
- K因子:反映折弯时中性层位置的系数,用于计算展开长度。
- 折弯系数:计算展开长度时补偿折弯变形的经验值。
二、下料与切割术语
- 剪切:使用剪板机将板材沿直线分离的加工方法。
- 冲裁:利用冲床和模具使材料分离的工艺,包括冲孔、落料、切断等。
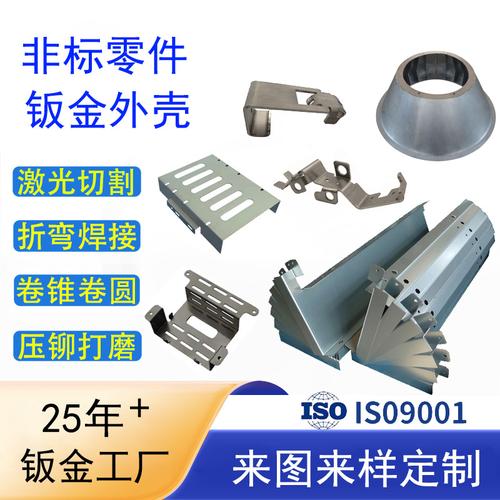
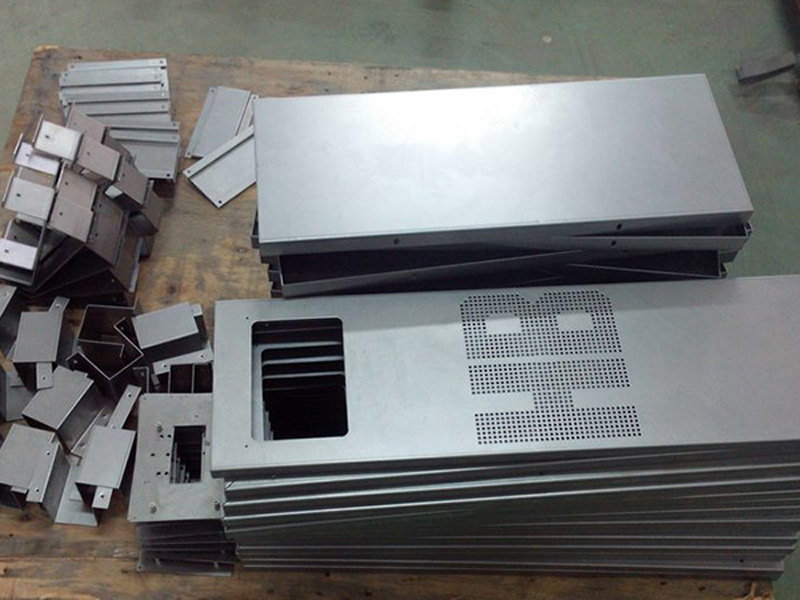
- 激光切割:利用高能量激光束熔化或汽化材料进行切割,精度高、热影响区小。
- 等离子切割:利用高温等离子弧切割金属,适用于中厚板。
- 水刀切割:利用超高压水流(可混入磨料)进行冷切割,无热变形。
- 数冲:数控转塔冲床加工,可进行冲孔、切边、成型等多种操作。
- 排样:在板材上合理布置零件以获得最高材料利用率的方案。
三、折弯与成型术语
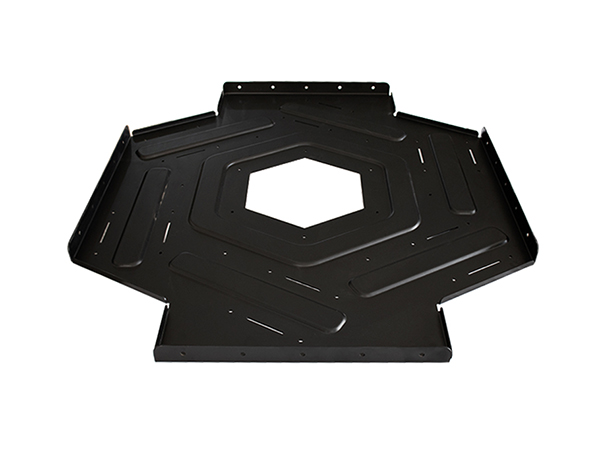
- 折弯:利用折弯机模具对板材施加压力使其弯曲成形的工艺。
- 弯曲半径:折弯内侧的半径,影响材料变形程度和回弹。
- 回弹:折弯卸载后材料因弹性恢复导致角度变化的现象,需在模具设计中补偿。
- 折弯线:折弯时模具与板材接触的直线,用于展开计算和定位。
- 压死边:将板材边缘折弯180°并压紧的工艺,用于消除锐边或增加强度。
- 翻边:沿孔或边缘将材料翻起的工艺,用于增加刚度或连接。
- 拉深:利用模具将平板毛坯冲压成开口空心件的工艺,如制造壳体。
- 涨形:通过内部压力使板材向外扩张成形的工艺。
四、连接与装配术语
- 焊接:通过加热或加压使材料原子间结合形成永久连接的工艺,钣金常用点焊、氩弧焊、激光焊等。
- 点焊:利用电阻热在接触点局部熔合,适用于薄板搭接。
- 铆接:利用铆钉将零件连接,包括拉铆、压铆等。
- 压铆:使用压铆机将压铆螺母、螺柱等紧固件压入板材,实现螺纹连接。
- 攻丝:在孔内加工内螺纹,用于螺钉连接。
- 沉孔:孔口加工成锥形或柱形凹坑,使螺钉头部不突出表面。
- 翻孔:在孔边翻出竖直边缘,可增加螺纹长度或用于定位。
五、表面处理与质量术语
- 去毛刺:去除剪切、冲裁后边缘的毛刺,保证安全和装配。
- 打磨:改善表面平整度和粗糙度的操作。
- 喷涂:表面覆盖涂料以防腐或装饰,包括粉末喷涂和液体喷涂。
- 电镀:利用电解原理在表面沉积金属层,如镀锌、镀镍。
- 阳极氧化:铝件表面处理,提高耐腐蚀性和美观度(可着色)。
- 拉丝:表面形成亚光丝纹的装饰性处理。
- 平面度:钣金件平面的平整程度,是重要形位公差。
- 角度公差:折弯角度的允许偏差。
- 装配公差:零件装配后允许的尺寸偏差范围。
六、设计工艺相关术语
- 工艺孔:为定位、折弯避让或焊接而设计的辅助孔。
- 止裂槽:在折弯或冲裁边缘设计的缺口,防止应力集中开裂。
- 让位:设计时为避免干涉而留出的空间或缺口。
- 搭边:排样时零件之间或零件与板边之间保留的材料。
掌握这些术语,有助于在钣金产品设计、工艺编制、生产沟通和质量检验中精准表达,减少误解,提高效率。随着新技术(如自动化折弯、激光焊接、增材制造结合钣金)的发展,术语体系也在不断丰富,持续学习是保持专业性的关键。
如若转载,请注明出处:http://www.rongyaowj.com/product/46.html
更新时间:2026-10-30 04:07:45